
 中文简体

自動缶詰機を金属製の梱包材に適合させる方法
Sep 11, 2026
通常の生産日の午前 9 時に、2 ピース缶胴鋼の厚さが突然 0.02 mm ずれたため、毎分 380 缶の速度で稼働している缶詰ラインが停止しました。壊れたのは自動缶詰機ではありませんでした。材料が機械のクランプ許容範囲外でした。その結果、オペレーターがパラメーターをリセットするまでに、40 分間のダウンタイムと 1,900 発の砲弾の拒否が発生しました。
結論は簡単です。自動缶詰機は、周囲の材料とプロセスの調整と同等の性能を発揮するだけです。マシンを評価する場合、最初の作業は速度の数値を比較することではありません。最初のタスクは、金属素材、コーティング、公差がその機械とどのように相互作用するかを定義することです。
自動缶詰機の性能は何に左右されるのか
金属包装環境における自動缶詰機は、成形、接合、シールという 3 つの主要な機能を処理します。スリーピース缶の場合、機械は缶胴鋼のロールシートまたはコイルを供給し、胴部を形成し、サイドシームを溶接し、両端をフランジ付けします。ツーピース缶の場合、機械はコーティングされたコイルからカップを引き出し、それをプレスして成形します。機械の送りシステム、ツーリング、センサーは、寸法仕様に基づいて設計されています。
つまり、実際の出力は、材料が機械の設計ウィンドウにどれだけ正確に一致するかによって決まります。スチールコイルが硬すぎると、成形ロールがスリップする可能性があります。コーティングが厚すぎる場合は、溶接温度を調整する必要があります。表面に特定の印刷位置が設定されている場合、機械の視覚システムがそれを一貫して認識できなければなりません。
3 ピースラインでは、材料は通常、所定の長さに切断されたコーティングされたシートまたはコイルです。次に、自動缶詰機で胴体のシリンダーを形成し、継ぎ目を溶接します。溶接部は最も敏感な部分です。錫コーティングの厚さがわずかに変化すると、溶接電流要件が 3 ~ 5% 変化する可能性があり、オペレータは機械を調整する必要があります。調整がシフトごとに何度も繰り返される場合、機械の合計実効出力は銘板の定格よりも早く低下します。
実際には、ほとんどの包装メーカーは、予想よりもはるかに遅れてこれらの問題に気づきます。単色の缶胴鋼を使用していたラインは、多色プリント コイルに切り替えるまでは問題ないように見えるかもしれません。自動缶詰機の位置センサーは、基材の色が濃いか薄いかを別の基準点として検出し、その後のすべての操作が変わります。ここで、缶胴鋼の選択が、単なる購入の問題ではなく、機械の選択の問題になります。
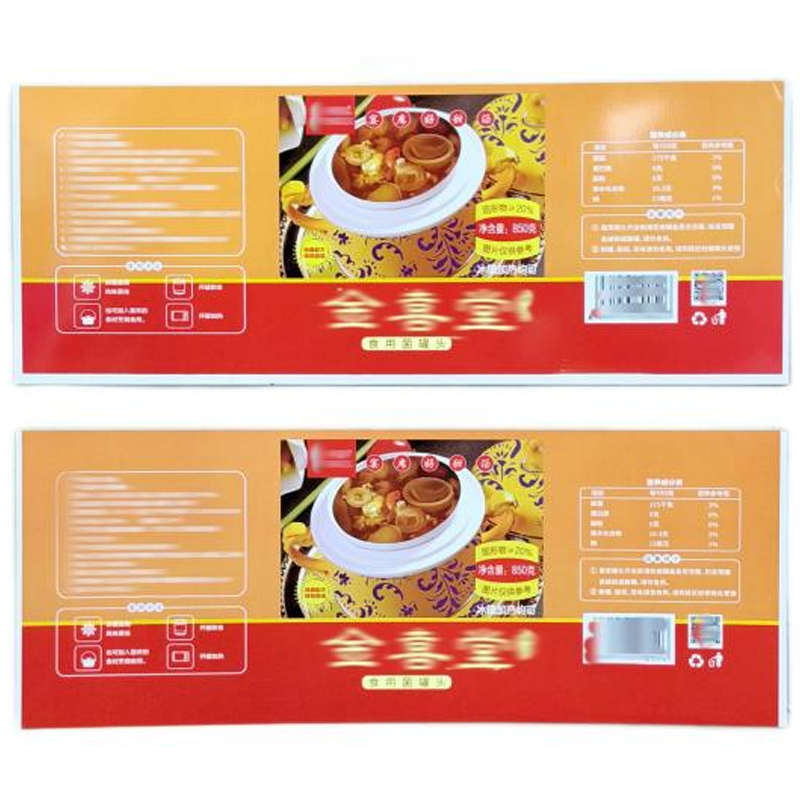 包装用多色印刷スリーピース缶胴鋼 このブリキまたはラミネート鋼板は、1.1 ~ 11.2 g/m² の錫コーティングと ±0.01 mm の厚さ公差によるマルチカラー印刷を提供します。その一貫した表面は、自動缶詰ラインでのセンサーの位置ずれを防ぐのに役立ちます。 製品を見る→
以下で公差寸法について詳しく説明します。
材料公差: 自動缶詰機の効率を左右する静かな原動力
自動缶詰機を比較する場合、文献ではサイクル タイムと切り替え機能が強調されることがよくあります。ただし、最も損害の大きい故障は、通常、材料公差のドリフトによって引き起こされます。たとえば、サプライヤーが指定された 0.28 mm ではなく 0.29 mm のブリキ コイルを納入した場合でも、本体成形ステーションはそれを処理できる場合があります。しかし、同じコイルに沿って厚みが変化すると、溶接電流が不安定になります。機械は弱い縫い目を生成し始めますが、品質管理チームは問題が機械にあるのか、コイルにあるのか、オペレーターにあるのかを特定できません。
以下の表は、最新の自動缶詰機で使用される材料の一般的な許容差を示しています。
| 材料パラメータ | 典型的な作業ウィンドウ | 超過した場合の影響 |
|---|---|---|
| 厚さ | 0.18~0.30mm | フィード詰まりと不均一な溶接 |
| 塗布量 | 2.8~5.6g/m2 | 耐食性の低下または剥離 |
| 硬度 | 52-62HRC | 缶本体のスプリングバックと変形 |
コーティングの重量も、シーリングとサイドシーム溶接に影響を与えるもう 1 つの変数です。賞味期限が短い食品の場合は、2.8 g/m2 のコーティングが許容される場合があります。トマトのような攻撃的な食品の場合、鉄の溶解速度が問題になります。あるコーティング重量に合わせて設定された自動缶詰機は、切り替えなければ自動的に別のコーティング重量に適応しません。これは隠れたダウンタイムの一般的な原因です。
蓋にも同じ原理が当てはまります。わずかなバリを伴って切断された EOE ストックは、低速の手動ラインには影響を及ぼさない可能性がありますが、毎分 600 缶の自動缶詰機では、そのバリが供給不良として検出されます。その結果、誤った詰まりや蓋の損傷が発生します。そのため、信頼性の高い EOE 材料の選択は、機械のブランドの選択と同じくらい重要です。
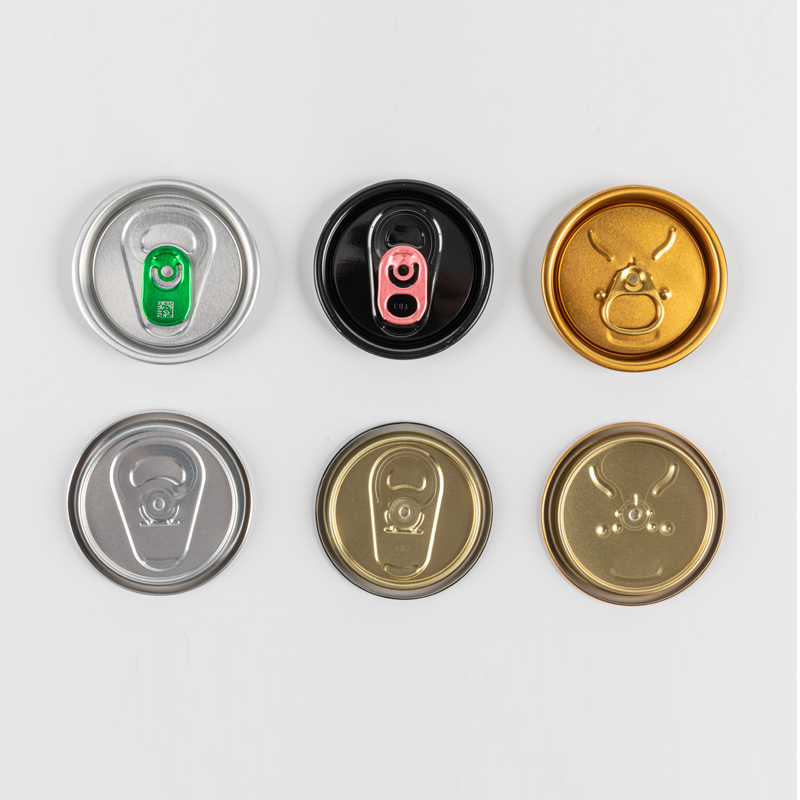 カスタマイズ可能なコーティングとエンドタイプを備えた飲料 EOE ストック ジュースやビールに適したこの EOE ストックは、複数のエンド タイプとカスタマイズ オプションをサポートしています。きれいなカットにより、高速缶詰作業における誤った詰まりや蓋の損傷が軽減されます。 製品を見る→
許容値を指定すると、このような小さいながらも高価な中断のリスクが軽減されます。
製品構成に合わせた自動缶詰機の選択
製品の組み合わせによって、実際にどのマシンの機能が重要になるかが決まります。ツーピースの飲料缶のみを生産する工場には、スリーピースの食品缶を少量生産する工場とは異なる要件があります。
- ツーピースライン: 高速、材料消費量は少ないですが、ボディ形状の柔軟性が制限されています。
- スリーピースライン: 異なる直径と高さを実行できますが、サイドシーム溶接には正確な材料とコーティングが必要です。
- 多色印刷ボディ: 自動缶詰機の登録システムが印刷されたリピートの長さと互換性があることが必要です。
印刷層とコーティング層は缶の成形前に塗布されるため、機械の性能はコーティングの品質に依存します。均一なコーティングが表面に生成されます。 コイルコーティングライン 摩擦の変動を減らし、溶接の一貫性を向上させます。
材料だけでなく、機器自体も意図した回線速度と将来の拡張に適合する必要があります。軽量の機械は毎分 150 缶を処理できますが、太いゲージのラインでは 800 缶を超えることがあります。決定は、機械の理論上の最大速度ではなく、実際の年間生産量に基づいて行う必要があります。
速度は中立的なパラメータではありません。ライン速度を毎分 500 缶以上に上げると、シート送りがよりダイナミックになります。ベルトの張力、真空カップ、成形プレスはすべて、より速いリズムで動作する必要があります。缶胴鋼の硬度が均一で、コーティングが安定していれば、高速化が可能です。材料にわずかなばらつきがある場合、機械はより多くの不良品を生成するか、品質を維持するために機械の速度を落とす必要があります。したがって、実際に得られる速度は入力素材の品質によって制限されます。
 缶詰ラインの安定性を支える設備サポート この設備会社は機械と業界の知識を提供します。均一な投入材料により、システムは高速でも性能を維持し、不良品を減らし、予測可能な動作を保証します。 製品を見る→
適切なコーティング、適切な缶胴鋼、および適切な機器を組み合わせると、予測どおりに動作するシステムが得られます。
切り替えとメンテナンス: 隠れたコストが発生する箇所
切り替えは、故障に次いで生産量損失の 2 番目に大きな原因です。自動缶詰機の場合、切り替えには成形ツールの交換、シーム溶接パラメータのリセット、新しいコイルの装着が含まれます。ラインで複数のサイズの製品を実行している場合は、各変更に何分かかるかを見積もる必要があります。
- 前のダイを取り外して洗浄します。古いマシンでは合計時間が 20 分を超える場合があります。
- 新しい鋼の厚さに合わせて溶接機を再調整します。経験豊富なオペレーターであれば 10 ~ 15 分かかります。
- 新しいコイルを供給して登録します。これにはさらに 5 分かかる場合があります。
これらの時間は予算項目になります。クイックチェンジツールを備えた機械の場合、初期費用が 15% 高くなりますが、1 年間でそれ以上の人件費を節約できます。同じロジックが品質チェックにも当てはまります。厳格な 品質管理プロセス 入荷した材料の検査で、こうした予期せぬ切り替えの多くを防ぐことができます。
メンテナンスは単に注油やベルトの交換だけではありません。自動缶詰機はフォーマーの位置がずれた状態で稼働すると、徐々にダイスを摩耗させます。この摩耗は缶の寸法変動として現れ、品質チームはマイクロメーターチェックに合格しない缶の数が増加していることに気づくでしょう。堅牢な材料検査プロセスがあれば、金型の摩耗と入荷する材料の変動を常に区別できます。これがないと、メンテナンス チームが完全に良好なツールを交換する可能性があります。
自動缶詰機械への投資を評価する簡単な方法
自動缶詰機械の評価は、機械のパンフレットではなく、材料の仕様から始める必要があります。実行を計画しているすべての製品の実際の厚さの範囲、コーティングの重量、および表面仕上げを書き留めます。次に、装置の供給、成形、および感知システムが既存のインバウンドコイル許容差を処理できることを証明するよう装置サプライヤーに依頼します。
機器サプライヤーを招待するときは、材料のサンプルを持ってくるように依頼するか、自社のマシンで試用を実行するように依頼してください。トライアルには、平均的な材料、最も厳しい公差、現在のサプライヤーから受け取った最悪のコイルの 3 つのケースを含める必要があります。機械が 3 つのケースすべてで許容可能な缶を生産できれば、実際の稼働マージンが得られます。平均的な材料しか処理できない場合、通常の生産変動時に故障する機械を購入することになります。
自動缶詰機の安定性は、ライン内の最も弱い入力に依存します。サプライヤーが現在の材料で安定した性能を発揮できれば、信頼できるパートナーを見つけたことになります。独自の参考資料を使用してのみパフォーマンスを実証できる場合、後で製造レポートに表示される技術的なリスクを吸収することになります。
実際に処理しているものから始めると、マシンの決定がはるかに簡単になります。


- Address: 中国浙江省杭州湾上虞経済技術開発区鎮興路11号
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

